江苏海思温控设备有限公司
电话:18862122582
邮箱:18862122582@163.com
地址:徐州市铜山新区华裕路4号
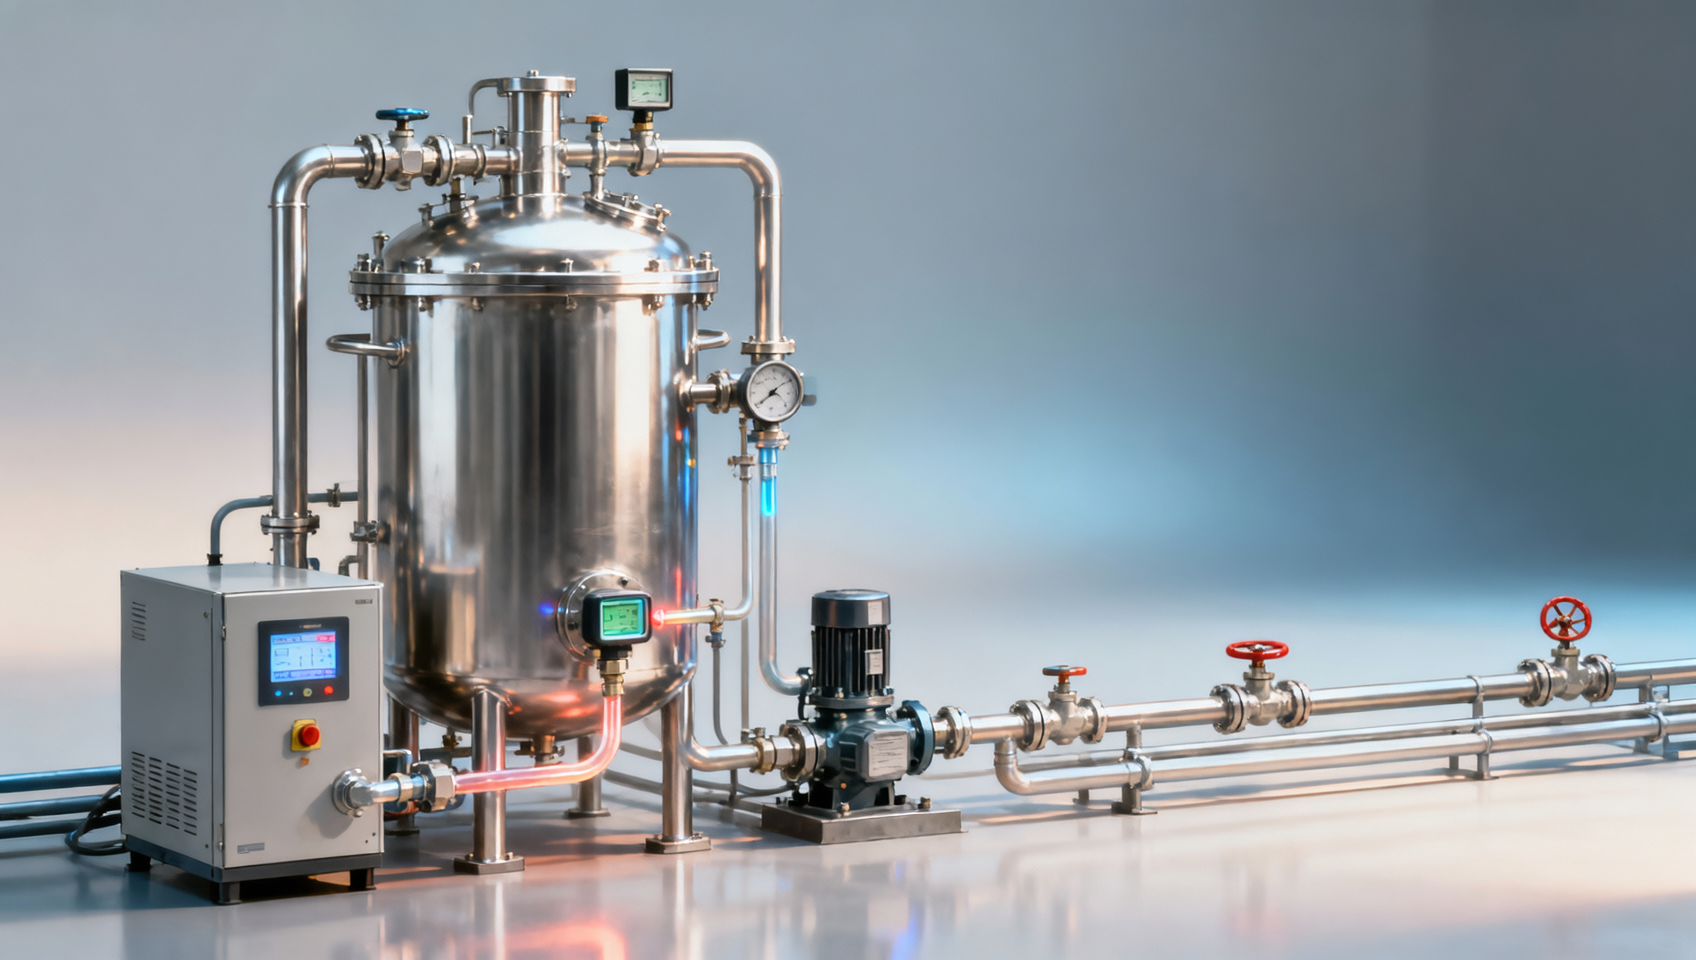
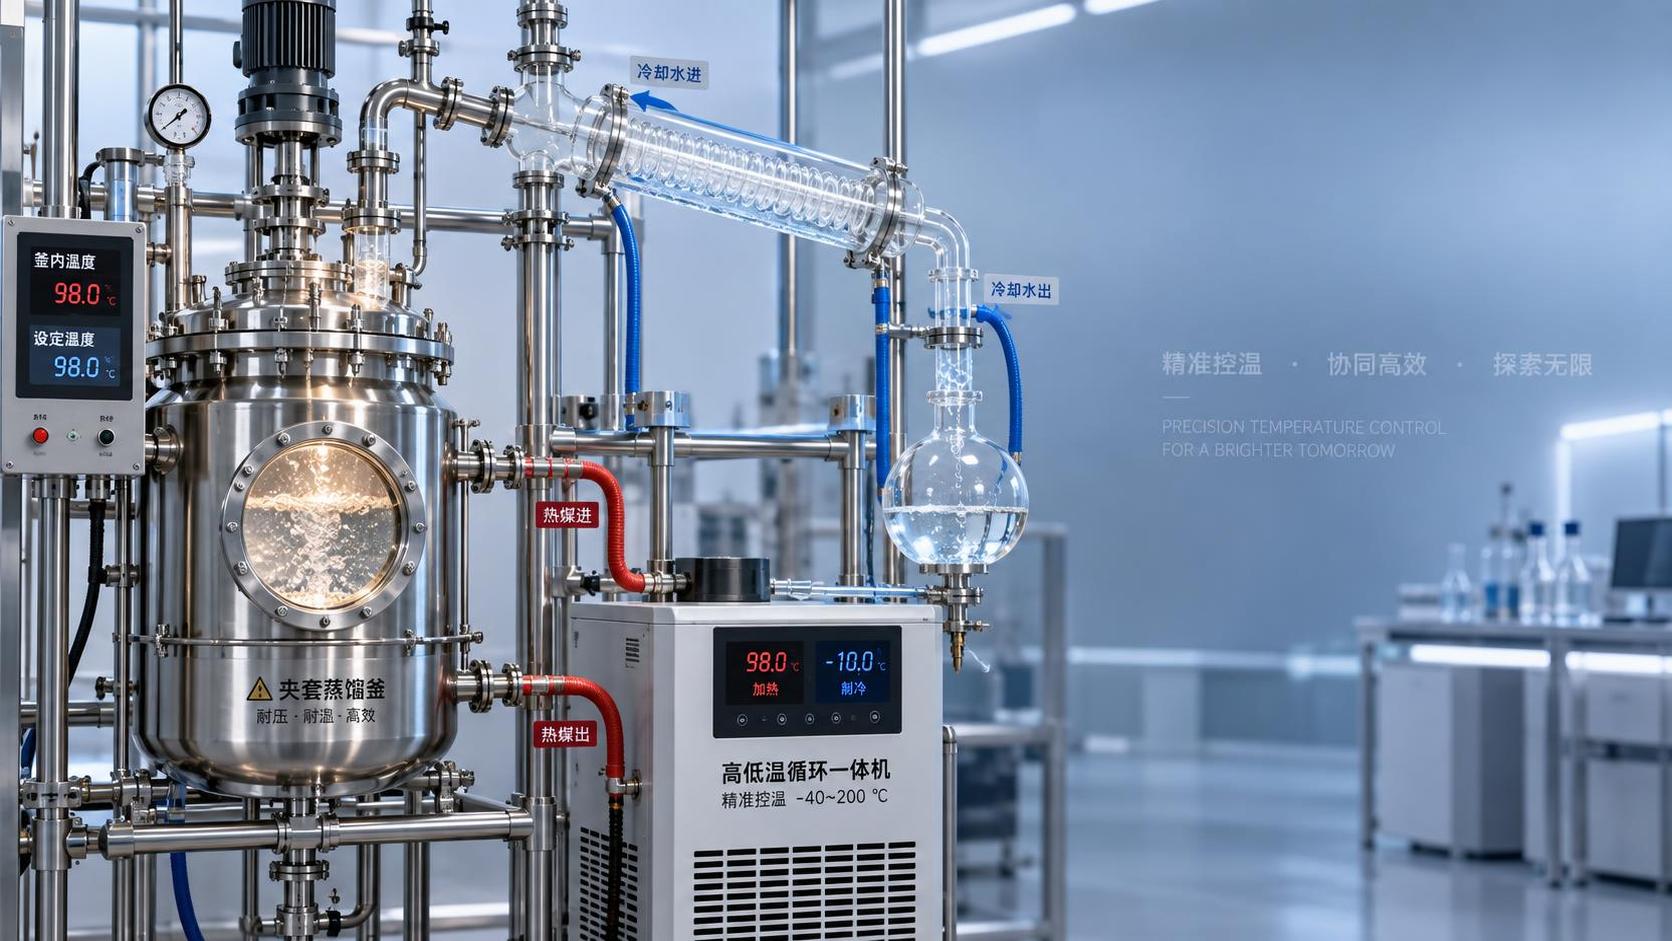
试验进行到关键阶段,设定温度为80℃,反应釜实际温度却冲到86℃甚至更高——这类升温过冲看似只是几度偏差,却可能改变反应速率、物料黏度或压力状态。对于放热反应、热敏性物料和需要重复验证的试验而言,过冲后的“再降温”往往已经无法挽回当次数据。
反应釜温度控制系统出现过冲,并不一定意味着控制器故障。更多时候,问题来自热惯性、测温位置、PID参数与升温程序之间没有配合好。操作人员想要把温度曲线压稳,重点不是一味降低加热功率,而是让系统提前“收力”。
先分清:温度为什么会超过设定值
反应釜不是一个温度变化立刻可见的对象。加热器已经把热量输入夹套、导热油或釜壁后,热量还会继续向釜内物料传递;即使控制器发出停止加热指令,釜内温度仍可能继续上升。这就是典型的热滞后。
当加热功率过大、物料量较少、搅拌不充分,或夹套与釜内温差过大时,这种滞后会更明显。操作中常见的一种误区是:看到升温慢就不断提高输出,等显示温度接近设定值时,系统内部其实已经积累了过多热量,随后自然冲高。
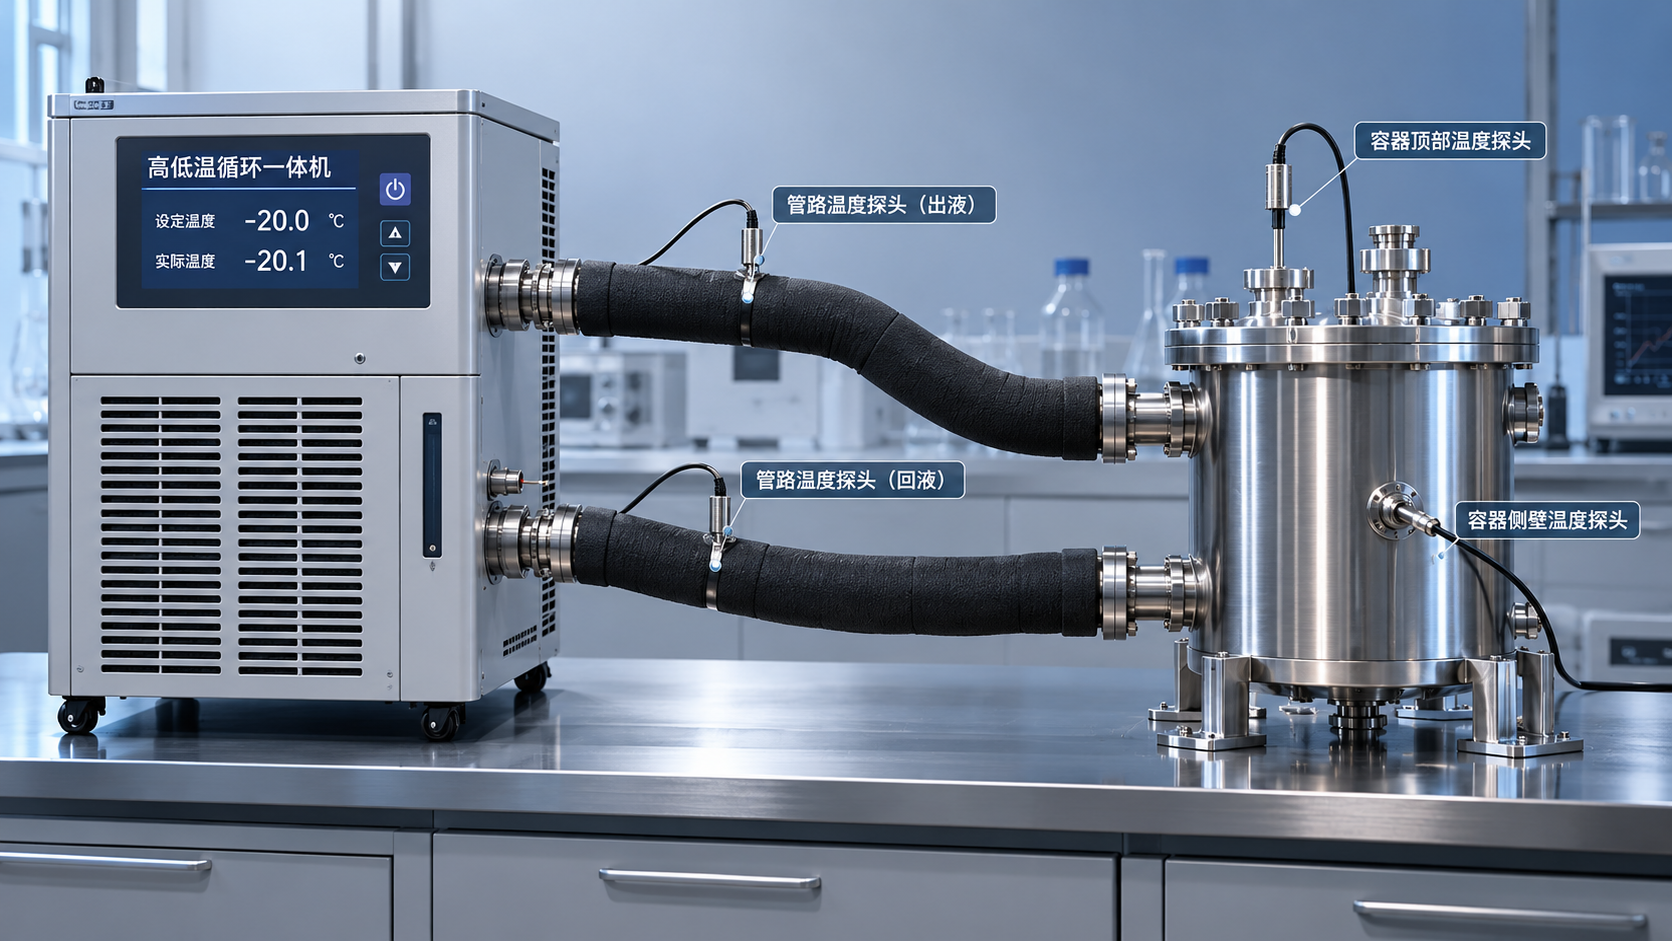
此外,传感器测到的温度不一定等于物料真实平均温度。探头若靠近釜壁、液位以下插入不足,或被高黏度物料包裹,都会让反馈信号出现延迟或偏差。控制器“以为”温度还没到,实际局部可能已偏高。
升温曲线别只设一个终点温度
避免过冲,通常从升温策略入手最直接。对于热容量较大、温控要求严格的试验,不建议从室温一路以最大功率升至目标值。更稳妥的做法是分段升温:前段可采用较快升温速度,距离目标温度还有一段余量时,主动切换到低功率或较慢斜率。
例如,接近设定温度前预留一个“减速区”,让反应釜温度控制系统从快速加热转为缓慢逼近。这个余量没有统一数值,应结合釜体容积、夹套介质、物料质量、搅拌状态和历史曲线确定。设备第一次投入某类工艺前,可通过空载或模拟物料测试,记录不同升温速率下的惯性表现。
如果控制器具备程序控温功能,可设置多段斜坡和保温段,而不是仅输入一个目标温度。尤其在接近反应起始温度、相变温度或工艺敏感区间时,宁可多花一点时间稳定,也不要用一次过冲换来整批试验失效。
PID参数要围绕“慢响应”来调
PID整定是反应釜温度控制系统稳定运行的核心。比例作用过强时,系统容易在接近设定值时输出过猛;积分作用过大或积分时间过短,则会造成积分累积,停止加热后仍推动温度继续上升;微分作用则可用于提前抑制变化趋势,但设置不当也可能放大测温波动。
实际调整时,不宜同时大幅修改多个参数。可先确认传感器、搅拌和加热执行机构正常,再从降低比例增益、适当放慢积分作用开始观察。每次调整后,应至少完成一个完整的升温与稳定过程,再判断超调量、稳定时间和波动幅度。
需要注意的是,空釜调出的PID参数未必适用于装料试验。物料种类、装料量和搅拌转速一变,热容量和传热条件都会变化。对重复性较高的工艺,可建立不同物料或装料区间对应的参数记录,避免每次临场摸索。
测温与搅拌,常是被忽略的两个环节
温度传感器应定期校准,并检查探头插入深度、安装密封和信号连接状态。若显示温度跳变、长期偏低,或与独立测温结果差异明显,不能急着修改控制参数,应先排除测温误差。错误的反馈信号会让再好的控制逻辑也失去依据。
搅拌同样影响温控。搅拌不足时,釜内会形成温度分层:靠近釜壁的区域先热起来,探头所在位置却可能仍偏低,控制系统持续加热,最终造成整体温度冲高。对于高黏度或易沉降物料,应确认搅拌桨型、转速和液位是否匹配,使测得温度更接近物料实际状态。
发生过冲后,不要只靠强制冷却补救
轻微过冲时,应先观察是单次峰值后自然回稳,还是持续振荡。前者多与热惯性和升温程序有关;后者则常提示PID参数、传感器信号或执行机构存在问题。若反应本身有放热风险,温度异常上升还应结合压力、搅拌状态和工艺特性判断,必要时按试验规程停止加热并采取安全处置。
强制冷却虽然能快速拉低显示温度,却可能带来新的温度波动,甚至掩盖真正原因。更有价值的做法是保存温度趋势、加热输出和搅拌记录,复盘过冲从何时开始:是接近设定点才冲高,还是全程响应迟缓?找到这一点,下一次调整才有方向。
归根结底,反应釜温度控制系统要避免升温过冲,靠的是“提前减速”而不是事后纠正。合理设定分段升温程序,校准测温反馈,保持均匀搅拌,并根据实际装料工况整定PID参数,温度曲线才能更平稳,试验结果也更值得信赖。
相关推荐
 精密控温设备温度波动大?从传感器到循环管路逐项排查
 定制高低温一体机前,温度范围与冷热负载该如何确认?
 海思温控有哪些设备类型?从实验室到反应釜的应用梳理
 超低温冷冻机选水冷还是风冷更合适?
 如何核对防爆高低温一体机的防爆标志?
 精密控温设备的显示温度能代表样品温度吗?
 微通道反应器控温系统为何要关注动态响应?
 蒸馏系统控温设备如何匹配冷凝热负荷?
 定制高低温一体机的非标费用主要花在哪里?
 精密控温设备采购时忽略校准证书有效期,是否影响GMP或CNAS实验室认证合规性?
 低温制冷循环器与高低温一体机在-20℃恒温场景中能耗差异达35%,关键影响因素是什么?
 防爆高低温一体机适合哪些危险工况
 高低温试验箱温度均匀度不达标怎么办
 高低温循环一体机价格差异主要来自哪里
 制冷加热控温系统选型时应预留多少功率
 制冷加热一体机的制冷量不足如何排查
 反应釜温度控制系统怎样避免升温过冲
 微通道反应器控温系统为何容易出现温度滞后
 半导体高低温一体机的温度稳定性如何评估
 反应釜温度控制系统PID参数未适配物料比热变化,会造成哪些批次温控偏差?
 蒸馏系统控温设备在真空减压条件下升温速率不足,常见原因有哪些?
 微通道反应器控温系统响应延迟超过2秒,是否影响放热反应的安全控制窗口?
 高低温一体机在频繁变温工况下压缩机寿命缩短,哪些运行参数能提前预警故障?
 防爆高低温一体机的隔爆等级与现场可燃环境匹配错误,会导致哪些实际安全风险?
 低温制冷循环器在-40℃以下工况下制冷效率下降明显,如何判断是否满足长期稳定运行要求?
 超低温冷冻机温度降不下来,常见原因与排查步骤有哪些?
 制冷加热一体机能否替代多台单功能设备?投入与维护成本怎么评估?
 精密控温设备的精度、稳定性与均匀性分别指什么?
 反应釜温度控制系统选型:如何匹配容积、介质与升降温速率?
 微通道反应器控温系统如何应对快速放热反应的温度波动?
 蒸馏系统控温设备如何根据沸点范围配置加热与制冷能力?
 材料老化测试温控系统的温度均匀性如何验证?
 半导体高低温一体机选型要关注哪些温度响应与洁净要求?
 定制高低温一体机如何根据工艺工况确定配置方案?